

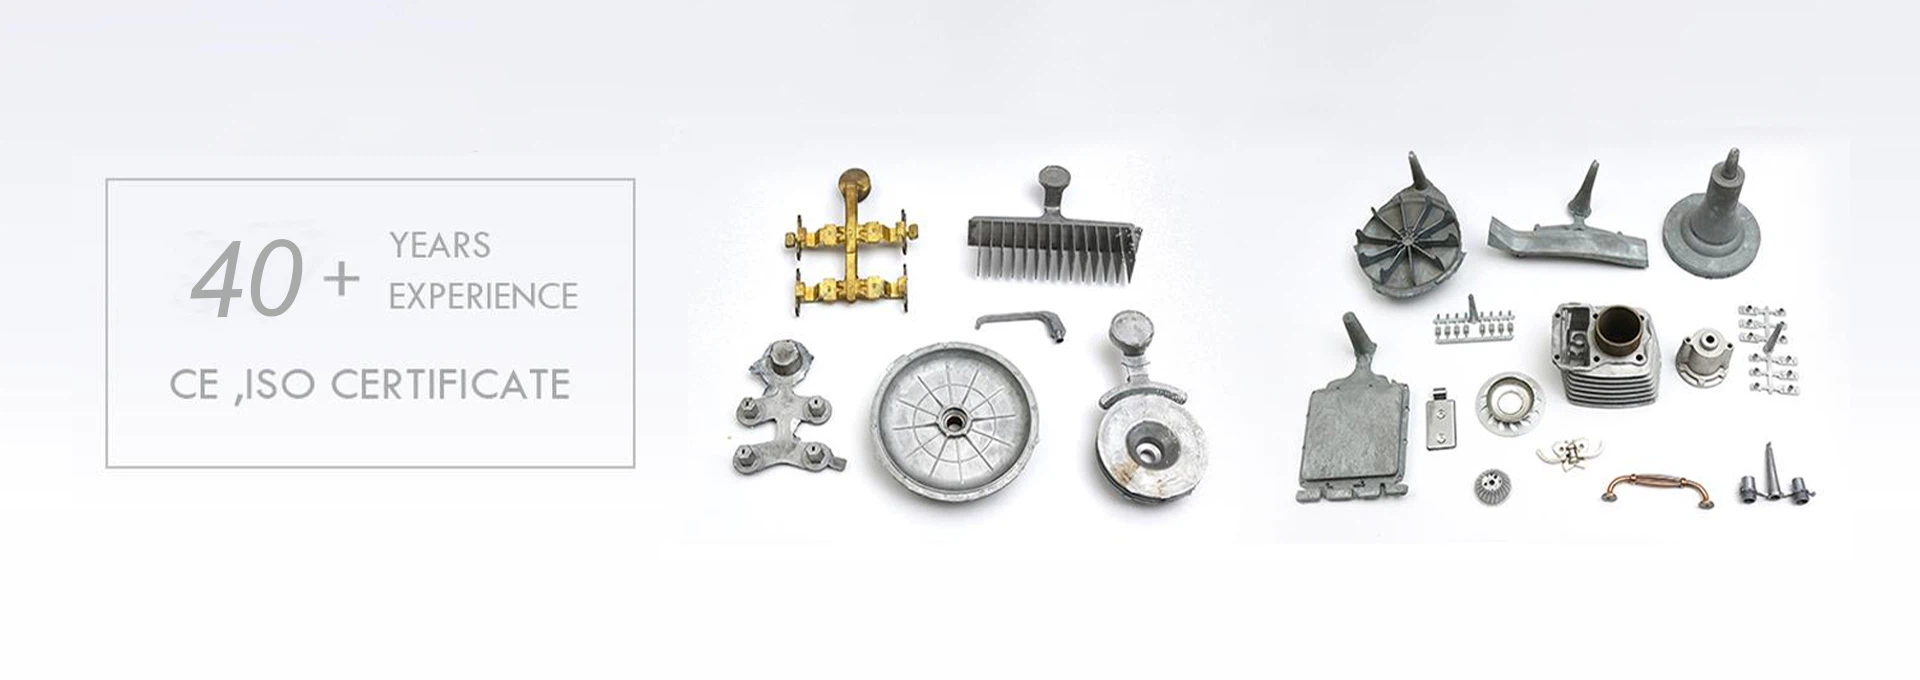
जस्ता मिश्र धातु मरने कास्टिङ मिसिन विभिन्न जस्ता मिश्र धातु उत्पादनहरु को उत्पादन मा कार्यरत धातु प्रशोधन उपकरण को एक व्यापक रूपमा प्रयोग गरिएको टुक्रा हो। सही अपरेटिङ प्रक्रियाहरू र सुरक्षा सावधानीहरूको पालना उपकरणको सुरक्षित सञ्चालन सुनिश्चित गर्न र उत्पादन दक्षता अधिकतम बनाउनको लागि महत्त्वपूर्ण छ। यस लेखले यस उपकरणको सञ्चालन प्रक्रियाहरूको रूपरेखा प्रस्तुत गर्दछ र अपरेटरहरूलाई मेसिनरीलाई सुरक्षित र प्रभावकारी रूपमा प्रयोग गर्न मद्दत गर्न सञ्चालनको क्रममा मुख्य सुरक्षा विचारहरू हाइलाइट गर्दछ।
जस्ता मिश्र धातु डाइ कास्टिङ मेसिनहरूको लागि सञ्चालन प्रक्रियाहरू:
1. उपकरणको तयारी: सञ्चालन गर्नु अघि, जस्ता मिश्र धातु डाइ कास्टिङ मेसिनको विद्युतीय, स्नेहन, र शीतलन प्रणालीहरूको निरीक्षण गर्नुहोस् कि तिनीहरू सामान्य रूपमा काम गरिरहेका छन् र उपकरणहरू राम्रो काम गर्ने अवस्थामा छन्। प्रमाणित गर्नुहोस् कि मोल्ड सुरक्षित रूपमा स्थापित छ र यसलाई सञ्चालनको क्रममा ढिलो हुन वा अलग हुनबाट रोक्नको लागि कडा रूपमा बाँधिएको छ।
2. जस्ता मिश्र धातु सामग्रीको तयारी: उच्च-गुणस्तरको जस्ता मिश्र धातु सामग्रीहरू प्रयोग गर्नुहोस् र सामग्रीको गुणस्तरले उत्पादन आवश्यकताहरू पूरा गरेको सुनिश्चित गर्न प्रक्रिया विनिर्देशहरू अनुसार उपयुक्त मिश्र धातुहरू तयार गर्नुहोस्। सामग्रीको तरलता र मोल्ड - भर्ने क्षमताहरू बढाउनको लागि उपयुक्त तापक्रममा जस्ता मिश्र धातुको इन्गटहरूलाई पहिले नै तताउनुहोस्।
3. इन्जेक्सन प्रणालीको सफाई: नयाँ जस्ता मिश्र धातुको इन्गटहरू प्रस्तुत गर्नु अघि, कुनै पनि अवशिष्ट सामग्री हटाउन र ताजा मिश्र धातुको ब्याचको प्रदूषण रोक्नको लागि इंजेक्शन सिलिन्डर र इन्जेक्शन प्लन्जरलाई राम्ररी सफा गर्नुहोस्।
4. इन्जेक्सनको गति र दबाब नियन्त्रण: एक समान र स्थिर मोल्ड - भर्ने प्रक्रिया सुनिश्चित गर्न इंजेक्शनको गति र दबाबलाई विनियमित गर्नुहोस्, जसले गर्दा अत्यधिक छिटो इन्जेक्सनको कारणले पोरोसिटी वा दोषहरूको गठनलाई रोक्छ।
5. इंजेक्शन दबाब र होल्डिङ समय: मिश्र धातु सामग्री पूर्ण रूपमा मोल्ड भरिएको सुनिश्चित गर्न इंजेक्शन दबाब र होल्डिङ समय नियन्त्रण गर्नुहोस्; विशिष्ट दबाब स्तर र अवधिहरू कायम राख्दा उत्पादनको घनत्व सुधार गर्न र संकुचन गुफाहरू कम गर्न मद्दत गर्दछ।
6. इजेक्शन प्रणाली: इन्जेक्शन प्रणालीको बल र स्ट्रोकलाई नियन्त्रण गर्नुहोस् कि समाप्त उत्पादन मोल्डबाट सजिलैसँग रिलिज भएको छ, विरूपण वा अनुचित इजेक्शन प्रक्रियाको कारण हुने क्षतिलाई रोक्न।
7. चिसो समय र तापक्रम: चिसो समय र तापक्रम नियमन गर्नुहोस् ताकि उत्पादन मोल्ड भित्र पर्याप्त चिसो हुन्छ, जसले गर्दा यसको कठोरता र आयामी स्थिरता बढ्छ।
8. उत्पादन हटाउने: एक पटक उत्पादन पूर्ण रूपमा चिसो भएपछि, यसलाई समय भन्दा पहिले हटाउने परिणाम हुन सक्ने क्षति वा विकृति रोक्नको लागि सावधानीपूर्वक हटाउनुहोस्।


